



Um rolamento rígido de esferas que falha nas primeiras 1.000 horas raramente é um problema de rolamento. Geralmente é um problema adequado. Coloque um 6205 em um eixo batendo no anel externo e a força de montagem percorre as esferas até as pistas, deixando marcas de salmoura que aparecem como ruído muito antes da data de substituição da graxa.
Então, o que pertence a um kit de montagem? As ferramentas de montagem de rolamentos se enquadram em quatro famílias de trabalho: ferramentas de força (prensas de mandril, prensas hidráulicas, tubos e luvas de montagem), ferramentas de aquecimento (aquecedores por indução, banhos de óleo e fornos), ferramentas de acionamento e impacto (martelos de impacto morto, anéis de impacto e porcas hidráulicas) e ferramentas de remoção (extratores de duas e três mandíbulas, extratores cegos e martelos deslizantes). Adicione um relógio comparador, um calibrador de folga e um termômetro de contato e você poderá montar e verificar quase todos os rolamentos padrão corretamente.
A regra que os une é curta: aplique força apenas no anel que carrega o ajuste interferente, permaneça abaixo do limite de temperatura do rolamento e confirme o resultado com uma medição em vez de uma sensação.
O que conta como uma ferramenta de montagem de rolamentos?
Uma ferramenta de montagem de rolamento é qualquer dispositivo que assenta um rolamento com o caminho de força, temperatura e alinhamento corretos. Sua impressora existente já está qualificada, desde que você tenha o adaptador correto para o furo à sua frente.
| Família de ferramentas | Mais adequado para | Faixa de furo típica | Falha que evita |
|---|---|---|---|
| Prensa de mandril e tubo de montagem | Montagem a frio, ajustes leves a médios | 10 a 80 mm | Brinelamento causado por golpes de martelo |
| Prensa hidráulica e manga de montagem | Montagem a frio, interferência mais pesada | 30 a 150 mm | Assentos inclinados e desalinhados |
| Aquecedor de indução | Montagem a quente, rolamentos médios e grandes | 50 a 500 mm | Excesso de força e assentos danificados |
| Banho de óleo ou forno | Montagem a quente, baixo volume, peças simples | Qualquer | Aquecimento irregular e descontrolado |
| Porca hidráulica com injeção de óleo | Ajustes de interferência cônicos e pesados | 100mm e acima | Escoriações em assentos cônicos |
| Extrator de duas ou três mandíbulas | Desmontando os anéis externos das carcaças | 10 a 100 mm | Pontuação do assento habitacional |
| Extrator cego ou martelo deslizante | Rolamentos em caixas cegas ou com ressalto | 10 a 50 mm | Puxando o anel interno através das bolas |
A mensagem da tabela é que o adaptador é mais importante que a máquina. Uma modesta prensa de mandril com um tubo de tamanho correto supera uma grande prensa hidráulica usada com um comprimento de tubo.
Montagem a Frio: Prensas, Tubos de Montagem e Mangas
Para furos de até aproximadamente 80 mm e ajustes interferentes comuns, uma prensa com o tubo de encaixe correto é o método mais rápido e seguro e custa muito menos que o equipamento de aquecimento.
Dois detalhes decidem se a imprensa ajuda ou prejudica. A força deve percorrer o anel que está realmente apertado: com um ajuste de interferência no anel interno, o tubo pressiona a face do anel interno; com encaixe no alojamento, ele pressiona o anel externo. A face do tubo também deve ser plana, paralela e larga o suficiente para cobrir o ressalto do anel sem tocar na gaiola, blindagem ou vedação.
O dimensionamento é onde as oficinas cortam custos. Um tubo muito estreito concentra a tensão em uma pequena faixa do anel e pode inclinar o rolamento; aquele que é muito largo pressiona a gaiola. Verifique as dimensões do limite no dados técnicos página para obter a série exata antes de usinar um conjunto de tubos.
Um martelo simples não é uma ferramenta de montagem. Um martelo de impacto com uma bucha adequada é aceitável para rolamentos pequenos com ajustes leves e muitas vezes é a única opção no local, mas o impacto ainda deve atingir diretamente o anel de aperto.
Este é o ambiente de trabalho da maioria dos rolamentos das séries 60 e 62: serviço industrial geral com ajustes de eixo j5 a k5, onde um conjunto de tubos bem feito cobre a maioria dos trabalhos rotineiros de montagem.
 Rolamento rígido de esferas OEM série 60 Lista de categorias de rolamentos rígidos de esferas da série 60 com anéis GCr15, vedações múltiplas, graus de precisão e dados de carga/velocidade para montagem industrial de rotina. Ver Produto →
Montagem a Quente: Aquecedores por Indução e Limites de Temperatura
O calor é a ferramenta certa quando a montagem a frio exigiria força excessiva, o que na prática significa ajustes além da interferência de aproximadamente 0,05 mm ou furos acima de 100 mm.
A aritmética é simples. O aço para rolamentos se expande cerca de 0,00115% do seu diâmetro por grau Celsius, portanto, 0,05 mm de interferência em um furo de 100 mm precisa de um aumento de aproximadamente 45 graus C, além de uma margem de trabalho de 20 a 30 graus C. O alvo geralmente pousa perto de 70 a 90 graus C, confortavelmente dentro da faixa segura.
Esse intervalo tem limites. Os rolamentos padrão não devem exceder 120 graus C, e os rolamentos vedados ou pré-lubrificados devem permanecer em ou abaixo de 80 graus C para que a graxa e o elastômero de vedação sobrevivam. Os aquecedores por indução atingem o alvo de forma rápida e uniforme, e a maioria das unidades mantém uma temperatura definida. Um forno ou banho de óleo suporta volumes baixos, mas aquece lentamente, e um banho de óleo deixa resíduos que devem ser removidos antes que o rolamento entre em serviço.
Nunca use chama aberta, placa quente ou pistola de ar quente. O superaquecimento local altera a têmpera da pista e o dano é invisível no momento da montagem.
Ferramentas de Remoção: Extratores, Extratores Cegos e Porcas Hidráulicas
A desmontagem segue a mesma lógica ao contrário: segure e puxe o anel que carrega o ajuste interferente, nunca puxe pelos corpos rolantes.
Para um ajuste do eixo, use um separador de rolamento ou placa dividida atrás do anel interno com um extrator de duas ou três mandíbulas. Para um ajuste no alojamento, o extrator atua no anel externo. Em caixas cegas ou com ressalto, um extrator cego ou martelo deslizante com pinça expansível é a única ferramenta que atinge o anel externo; se o rolamento não se mover, aqueça moderadamente o alojamento em vez de bater com mais força.
Assentos grandes e cônicos e ajustes pesados são uma tarefa diferente. As porcas hidráulicas e a injeção de óleo são padrão porque aplicam força axial controlada sem impacto e a pressão pode ser registrada. Um rolamento que foi puxado através de suas esferas durante a remoção deve ser tratado como sucata.
Combinando a ferramenta com o ajuste e o tamanho do furo
A escolha da ferramenta segue o tamanho e o ajuste, e não o hábito. A tabela abaixo é um ponto de partida razoável para rolamentos rígidos de esferas em condições industriais normais.
| Dever e ajuste | Método de montagem | Método de remoção | Verificação |
|---|---|---|---|
| Furo de até 50 mm, j5 a k5 | Prensa de mandril com tubo de encaixe | Placa separadora mais extrator | Rotação manual, indicador comparador |
| Furo de 50 a 100 mm, k5 a m5 | Prensa hidráulica ou aquecedor por indução | Extrator atuando no anel apertado | Verificação de desvio radial |
| 100mm e acima, m5 to n6 | Aquecedor de indução at 70 to 90 degrees C | Extrator hidráulico ou injeção de óleo | Verificação de folga após resfriamento |
| Rolamentos selados ou pré-lubrificados | Aquecedor de indução at or below 80 degrees C | Extrator, sem aquecimento acima de 80 graus C | Rotação suave à mão |
| Série de seção fina ou miniatura | Prensa leve, lenta e quadrada | Extrator cego ou pinça expansível | Sinta a aspereza e brinque |
Quando um rolamento é feito de acordo com um desenho em vez de uma página de catálogo, o método de montagem segue esse desenho: o ajuste, a dureza do assento e a temperatura permitida vêm da especificação e as ferramentas devem respeitá-los.
Rolamentos rígidos de esferas de série OEM não padrão Rolamentos rígidos de esferas personalizados feitos de acordo com desenhos ou amostras, com dimensões variadas, tipos de fileiras, vedações e opções de flanges em miniatura para equipamentos especiais. Ver Produto → Cinco erros de montagem que encurtam a vida útil do rolamento
A maioria dos danos crescentes remonta a um pequeno conjunto de atalhos recorrentes.
- Dirigindo o anel errado. A força que passa pelas esferas brinda as pistas em segundos, mesmo com um martelo de face macia.
- Aquecimento sem controle. Uma tocha ou placa quente cria temperaturas irregulares e superaquecimento local que altera a dureza da pista.
- Usando o rolamento antigo como driver. Ele entra em contato com a superfície errada, transmite carga através das esferas e muitas vezes fica preso na sede.
- Ignorando a verificação de alinhamento. Um rolamento pressionado levemente inclinado carrega um lado da pista e falha precocemente.
- Ignorando a folga residual. Verifique novamente após o resfriamento com um relógio comparador; um rolamento que gira com rigidez já está pré-carregado.
Como o próprio rolamento muda a ferramenta que você precisa
O design do rolamento molda o kit de ferramentas tanto quanto o eixo. Os rolamentos de seção fina, como os das séries 67, 68 e 69, aquecem mais rápido e distorcem mais facilmente do que os das séries 60 ou 62, portanto, o aquecimento por indução controlado é mais importante do que a potência de aquecimento, e uma prensa geralmente é mais segura do que uma ferramenta de impacto.
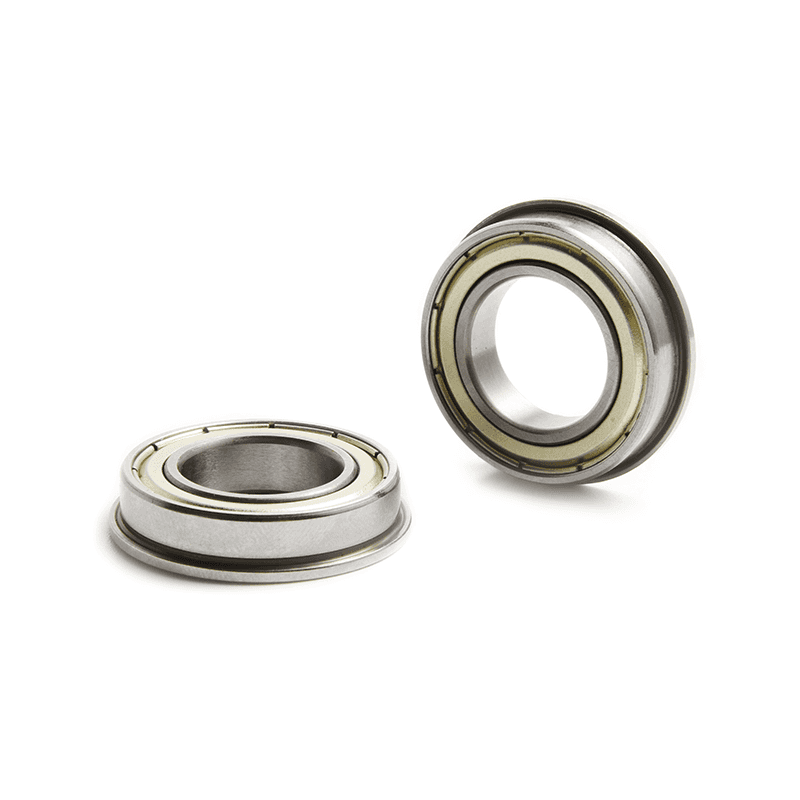
Os rolamentos da série flange em equipamentos de automação mostram como uma característica do alojamento muda o método: o flange fica localizado em um recesso usinado, de modo que uma prensa com placa plana mantém a posição axial muito melhor do que qualquer trabalho com martelo.
Rolamentos rígidos de esferas série flange OEM Rolamentos rígidos de esferas flangeados para fixação em recessos usinados, com variantes blindadas e abertas de pequeno furo, anéis GCr15 e vários graus de folga. Ver Produto → Os rolamentos miniatura da série MR não toleram quase nenhuma força de montagem e pertencem a uma prensa de mandril leve e bem alinhada. Rolamentos grandes raramente falham porque a ferramenta é muito pequena; eles falham porque a ferramenta foi aplicada no anel errado.
FAQ: Ferramentas de montagem de rolamentos na prática
Posso montar um rolamento com um martelo?
Somente com um anel de impacto adequado ou luva de ajuste em ajuste leve. Golpes diretos de martelo em um anel e qualquer golpe que passe pelas esferas danificarão o rolamento, mesmo que depois pareça bom.
Preciso de um aquecedor por indução ou um forno é suficiente?
Um forno suporta volumes baixos e ajustes simples, mas aquece lenta e irregularmente. Para trabalhos de produção repetidos, um aquecedor por indução com ponto de ajuste de temperatura proporciona resultados consistentes e protege a graxa e as vedações.
Quão quente é quente demais para um rolamento?
Mantenha-se em ou abaixo de 120 graus C para rolamentos padrão e 80 graus C para tipos vedados ou pré-lubrificados. Confirme com um termômetro de contato em vez de por toque.
Qual é a ferramenta de montagem mais subestimada?
Um tubo de encaixe dimensionado para o anel apertado, seguido por um relógio comparador. Juntos, eles evitam mais falhas nos rolamentos do que qualquer atualização de prensa.
A montagem é um processo mensurável, não uma questão de força e sensação. Combine a ferramenta com o anel, respeite os limites de temperatura e verifique o resultado antes de a máquina funcionar. Esse é o método completo e é o trabalho de confiabilidade mais barato disponível em qualquer oficina.
Um rolamento encaixado corretamente na primeira vez durará mais que três que foram pressionados por suposições.





Contate-nos